


Kada inspektor kvalitete mjeri osovinu s prijenosnim Leeb mjeračem tvrdoće i dobije 640 HL, dok specifikacija procesa zahtijeva 630±15 HL, je li rezultat prihvatljiv? Ako je mjerna nesigurnost samo ±3 HL, odgovor je da. Ako nesigurnost dosegne ±8 HL, rezultat se ne može izravno procijeniti. Ovo je utjecaj nesigurnosti u mjerenju u stvarnom svijetu. To nije teorijski koncept koji je važan samo u mjeriteljskim laboratorijima. To je temeljni parametar koji svaki inženjer, inspektor i voditelj kvalitete treba razumjeti.
Što je mjerna nesigurnost?
Mjerna nesigurnost je parametar koji karakterizira disperziju mjernih rezultata. Definira interval u kojem se razumno nalazi izmjerena vrijednost. Zajednički odbor za smjernice u mjeriteljstvu (JCGM) definira ga u GUM-u kao parametar povezan s rezultatom mjerenja koji karakterizira disperziju vrijednosti koje bi se razumno mogle pripisati mjerenoj veličini.
U praksi, potpuni rezultat mjerenja trebao bi se izraziti kao izmjerena vrijednost±nesigurnost. Bez nesigurnosti, mjerenje se ne može usporediti sa zahtjevima tolerancije ili s drugim rezultatom drugog instrumenta. Na primjer, kada kupujete digitalni mjerač tvrdoće po Brinellu, proširena nesigurnost navedena u potvrdi o kalibraciji izravan je dokaz mjerne sposobnosti opreme.
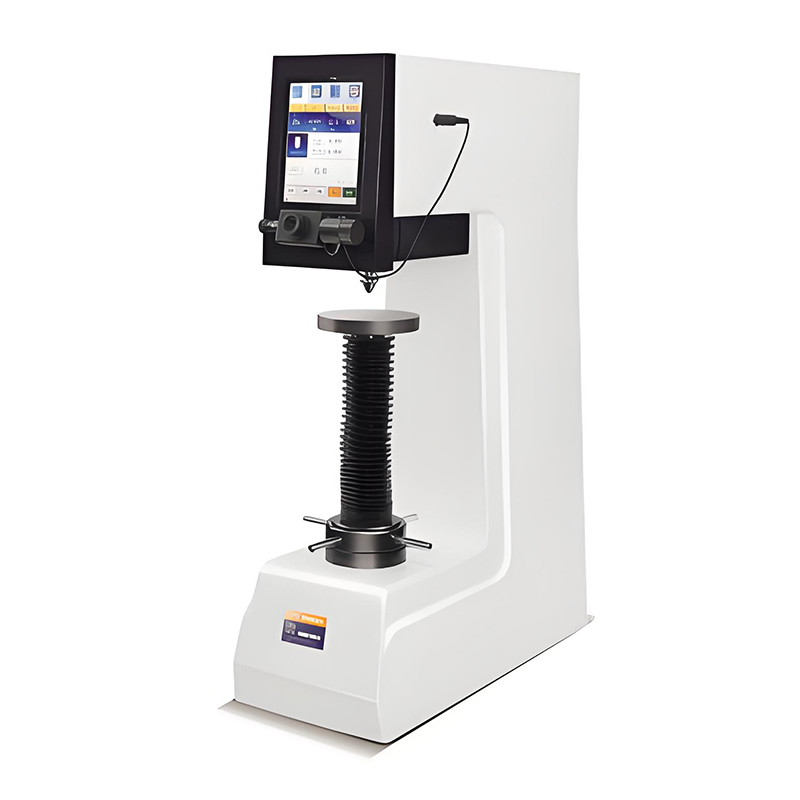 HBS-3000ET Digitalni mjerač tvrdoće po Brinellu s dodirnim zaslonom i ručnim revolverom Ovaj digitalni mjerač tvrdoće po Brinellu nudi upravljanje dodirnim zaslonom i automatsku kontrolu sile, osiguravajući pouzdana mjerenja. Njegov kalibracijski certifikat pruža proširenu nesigurnost, izravno dokazujući njegovu mjernu sposobnost za kontrolu kvalitete. Pogledajte proizvod →
Mjerna nesigurnost nije isto što i mjerna pogreška. Pogreška je razlika između izmjerene vrijednosti i stvarne vrijednosti, a prava vrijednost je obično nepoznata. Nesigurnost je interval koji kvantificira disperziju mjernog rezultata. Čak i nakon što su sustavne pogreške ispravljene, neizvjesnost još uvijek postoji. Nakon što je mjerač tvrdoće kalibriran, sustavno odstupanje se ispravlja, ali nesigurnost koju unosi sam proces kalibracije ostaje. Zbog toga svaka potvrda o kalibraciji navodi proširenu nesigurnost: ona govori korisniku koliko je pouzdan rezultat mjerenja opreme.
Nesigurnost tipa A i tipa B: različiti izvori, različite metode
Nesigurnost tipa A procjenjuje se pomoću statističkih metoda temeljenih na ponovljenim mjerenjima. Nesigurnost tipa B temelji se na nestatističkim informacijama kao što su kalibracijski certifikati, specifikacije proizvođača, objavljeni referentni podaci i uvjeti okoline.
Na primjer, kod ispitivanja tvrdoće po Vickersu, pet mjerenja istog uzorka daje 318, 322, 319, 321 i 318 HV. Srednja vrijednost je 319,6 HV, a eksperimentalna standardna devijacija je 1,7 HV. Standardna nesigurnost srednje vrijednosti je 1,7 podijeljeno s kvadratnim korijenom iz 5, što je jednako 0,76 HV. Ovo je evaluacija tipa A.
S druge strane, potvrda o umjeravanju može navesti proširenu nesigurnost od ±6 HV s faktorom pokrivenosti k jednakim 2. Standardna nesigurnost je 6 podijeljeno s 2 ili 3 HV. Ovo je procjena tipa B.
Za izračun kombinirane nesigurnosti, kombinirajte komponente prema korijenu zbroju kvadratu. Za ovaj primjer, kombinirana nesigurnost u c jednako je kvadratnom korijenu od 0,76 2 plus 3 2 , što je otprilike 3,1 HV.
| Metoda ocjenjivanja | Tip A | Tip B |
| Izvor podataka | Ponovljena mjerenja | Kalibracija certificate, specifications, reference data |
| Statistička osnova | Standardna devijacija srednje vrijednosti | Podijeljeno s faktorom pokrivenosti k |
| Primjer kod ispitivanja tvrdoće | Pet mjerenja: 318, 322, 319, 321, 318 HV | Kalibracija certificate: U=6 HV, k=2 |
| Standardna nesigurnost | 0,76 HV | 3 HV |
Mjerna nesigurnost i kontrola kvalitete: Praktični učinak
Nesigurnost mjerenja izravno utječe na odluke o prolazu/padu, strategije kalibracije i revizije kupaca.
Kada je rezultat mjerenja blizu granice tolerancije, nesigurnost određuje je li rezultat doista prihvatljiv. Uzmite u obzir zahtjev za tvrdoćom od 315±10 HV. Izmjerena vrijednost od 320 HV s nesigurnošću od ±5 HV vjerojatno je prihvatljiva. Ali s nesigurnošću od ±15 HV, inspektor ne može donijeti pouzdanu odluku bez daljnje istrage.
Strategije kalibracije također ovise o nesigurnosti. Manja mjerna nesigurnost omogućuje dulje intervale kalibracije, smanjujući vrijeme zastoja i troškove održavanja. Veća nesigurnost zahtijeva češće rekalibriranje.
U sustavima ISO 9001 i ISO/IEC 17025, revizori obraćaju veliku pozornost na to kako laboratoriji procjenjuju i izvješćuju o mjernoj nesigurnosti. Laboratorij koji ne može dokazati proračun nesigurnosti može pasti na certifikacijskim revizijama čak i ako se čini da oprema radi ispravno. Za proizvodna poduzeća, razumijevanje neizvjesnosti također se poboljšava točnost ispitivanja materijala te pomaže u rješavanju sporova s dobavljačima ili kupcima. Kada se dovodi u pitanje rezultat ispitivanja, izračun nesigurnosti pruža objektivan dokaz kvalitete proizvoda.
Kako izračunati mjernu nesigurnost: korak po korak
Procjena mjerne nesigurnosti može se izvršiti u sedam koraka. Nije potrebna napredna matematika, ali jasno razumijevanje procesa mjerenja je neophodno.
- Definirajte mjernu veličinu i uspostavite mjerni model.
- Identificirajte sve izvore nesigurnosti koji mogu utjecati na rezultat.
- Kvantificirajte svaku komponentu pomoću metoda tipa A ili tipa B.
- Pretvorite svaku komponentu u standardnu nesigurnost.
- Kombinirajte sve standardne nesigurnosti koristeći metodu korijena zbroja kvadrata.
- Pomnožite kombiniranu nesigurnost s faktorom pokrivenosti, obično k jednak 2 za približno 95 posto pouzdanosti.
- Prijavite potpuni rezultat, uključujući mjernu vrijednost, proširenu nesigurnost i faktor pokrivenosti.
Proširena nesigurnost s k=2 standardni je format izvješća koji očekuje ISO/IEC 17025 i većina sustava upravljanja kvalitetom.
Mjerna nesigurnost u ispitivanju tvrdoće i analizi materijala
U ispitivanju tvrdoće i metalografskoj analizi, nesigurnost dolazi uglavnom od kalibracije opreme, pripreme uzorka, tehnike operatera i uvjeta okoline.
Automatizirana i digitalna oprema smanjuje nesigurnost koju uzrokuje operater. Digitalni Brinellov mjerač tvrdoće sa zaslonom osjetljivim na dodir automatski očitava promjer udubljenja i izračunava vrijednost tvrdoće, smanjujući varijaciju očitanja s oko 5 posto na manje od 1 posto. Ovo izravno poboljšava komponentu nesigurnosti tipa A.
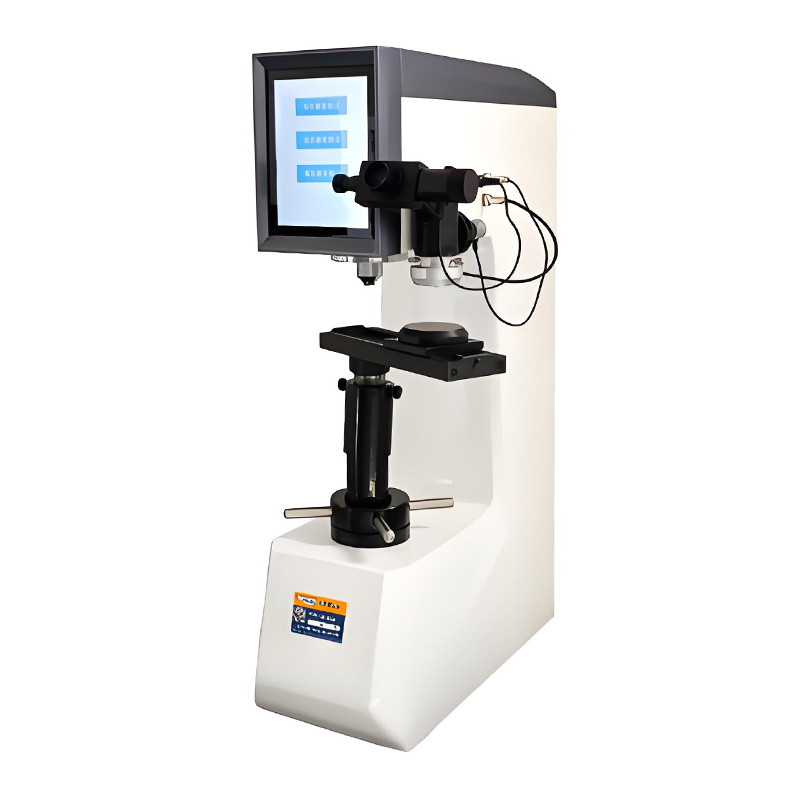 HBRVS-187.5 Digitalni višenamjenski mjerač tvrdoće za Brinell, Rockwell i Vickers Kombinirajući metode Brinell, Rockwell i Vickers u jednoj jedinici, ovaj digitalni mjerač tvrdoće smanjuje sustavne razlike od promjena opreme i prikladan je za različite materijale u laboratorijskim ili industrijskim postavkama. Pogledajte proizvod →
Za laboratorije koji moraju mijenjati metode po Brinellu, Rockwellu i Vickersu, višenamjenski uređaj za ispitivanje tvrdoće smanjuje sustavne razlike koje proizlaze iz mijenjanja opreme. Za male uzorke ili površinski otvrdnute slojeve, mikro-Vickersov mjerač tvrdoće s većom preciznošću je prikladan izbor. The metode ispitivanja tvrdoće razmatrani u ovom kontekstu svi zahtijevaju pažljivu procjenu nesigurnosti.
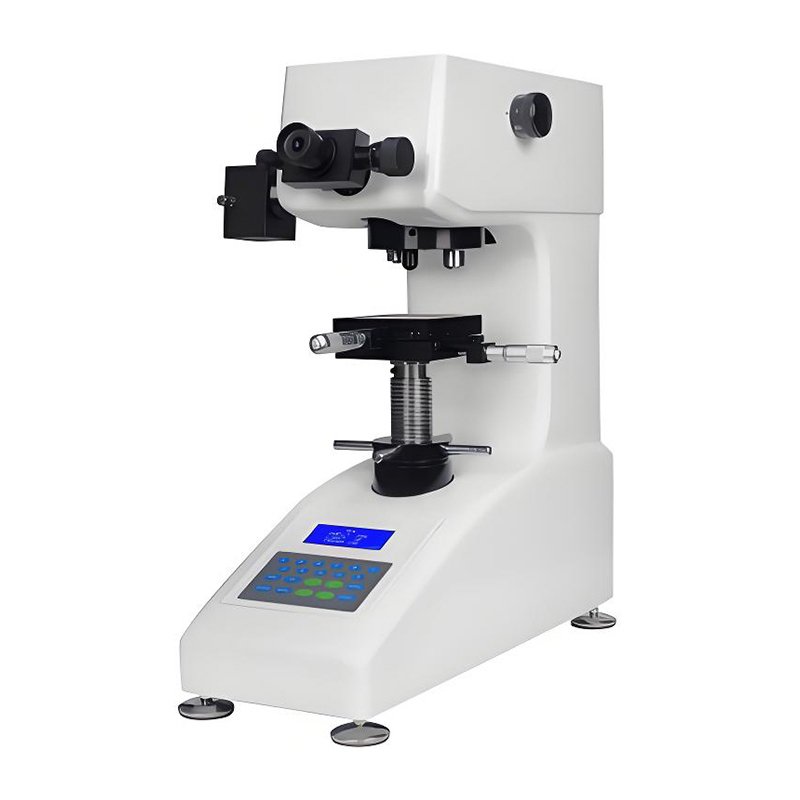 HV-1000Z ručni Micro-Vickersov mjerač tvrdoće s LCD zaslonom Ovaj mikro-Vickersov mjerač tvrdoće mjeri male uzorke i površinski otvrdnute slojeve s velikom preciznošću. Ima automatsku kupolu i LCD očitavanje, idealno za laboratorijske procjene gdje se nesigurnost mora kontrolirati. Pogledajte proizvod →
U metalografskoj pripremi uzorka, nesigurnost se također unosi tijekom rezanja, montiranja i poliranja. Neujednačena priprema može uzrokovati razlike u očitanjima tvrdoće za nekoliko posto čak i na istom uzorku. Odabir ispravnog metalografskog potrošnog materijala i slijeđenje standardiziranih postupaka jednako su važni kao i odabir pravog mjerača tvrdoće.
Često postavljana pitanja
Koja je razlika između mjerne nesigurnosti i pogreške mjerenja?
Pogreška mjerenja je razlika između izmjerene i prave vrijednosti. Mjerna nesigurnost je parametar koji kvantificira disperziju mjernog rezultata. Pogreška je jedna vrijednost; neizvjesnost je raspon.
Što znači proširena nesigurnost s k jednakim 2?
To znači da interval definiran rezultatom mjerenja±proširena nesigurnost ima razinu pouzdanosti od približno 95 posto. Ponovite li mjerenje mnogo puta, oko 95 posto rezultata bilo bi unutar tog intervala.
Zašto je kalibracijska nesigurnost važna?
Nesigurnost kalibracije govori vam koliko je točan vaš referentni standard. Propagira se u vaša vlastita mjerenja. Potvrda o kalibraciji s visokom nesigurnošću znači da vaša oprema ne može provjeriti vrlo niske tolerancije.
Kako mogu smanjiti mjernu nesigurnost?
Koristite kalibriranu opremu, kontrolirajte uvjete okoline, standardizirajte postupke operatera i povećajte broj ponovljenih mjerenja. U ispitivanju materijala također osigurajte dosljednu pripremu uzorka.

